广州吉彩四方印务有限公司,专注化妆品包装盒、酒盒包装、茶叶、食品包装盒、彩盒印刷定制
网站地图13809249113
广州吉彩四方印务有限公司,专注化妆品包装盒、酒盒包装、茶叶、食品包装盒、彩盒印刷定制
网站地图13809249113

牙膏彩盒折起来出现白线、裂纹或表层翘起,不能只归因于“纸太薄”或“压痕不够深”。折边爆线通常与纸张纤维方向、厚度及含水状态、压痕成型和表面处理的配合有关,首先要分清裂的是纸层、涂层还是覆膜界面。广州吉彩四方印务有限公司的工厂位于广州,本文围绕牙膏包装盒定制,把采购需要确认的材料条件、工厂需要排查的工艺节点,以及从打样到大货验收的检查方法逐项说明。
对于2026年10月在广州安排牙膏新品试销、电商备货或常规补单的采购人员,如果更换了纸张、版面或表面工艺,就应重新验证折边表现,不能只凭旧样批准生产。
例如,同一盒型从浅色改成深色满版,原先不明显的折边露白可能更容易被发现;从普通上光改成覆膜或局部UV后,原有压痕设置也需要重新确认。这些属于行业典型情况,并非特定客户案例。
本地生产、异地装盒的订单,还应关注工厂、运输和收货仓库之间的环境变化。不能仅凭“广州10月”判断纸张一定偏干或偏湿,应查看实际温湿度、纸张存放和开包记录,并在约定环境下复测。
采购的首要动作是带上问题实物,标出长边、插舌根部或糊口附近的裂纹位置,同时说明问题出现于模切后、糊盒后,还是客户装盒时。
建议保留原纸、印后、表面处理后及模切后的对照样,在相同折叠条件下检查。通过缺陷首次出现的工序缩小排查范围,比连续更换材料更容易找到原因。
牙膏彩盒选纸需要兼顾盒身挺度、折叠成型和装盒适配。纸张加厚可能改善支撑,也可能增加折弯难度,因此不能把“加克重”当成通用解决方案。
询价和打样时,应确认以下材料信息:
• 纸张名称、品牌或等级、克重、实测厚度及允许偏差,避免仅以“白卡纸”笼统约定。
• 纤维方向与盒型排版的关系。主要折线通常优先评估与纤维方向平行的方案,但牙膏盒存在不同方向的折线,长边、端盖和插舌都要分别验证。
• 来料批次、包装完整性及存放条件。相同克重不代表厚度、挺度和折叠表现完全相同。
• 表面涂层或复合层的结构。白卡、银卡及其他复合纸不能仅按外观或克重互相替代。
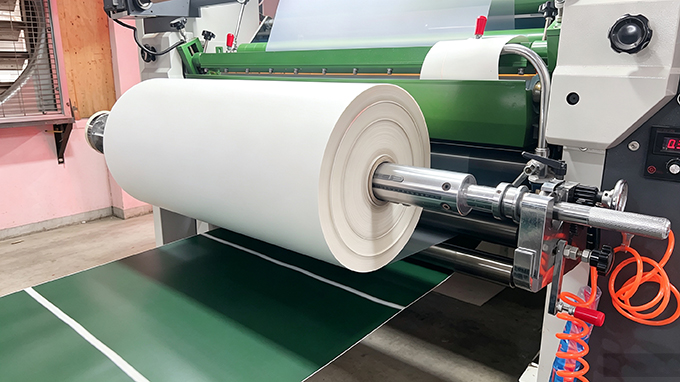
如果长边表现正常、端盖横向折线容易裂,应先核对纸纹和端盖压痕,再评估换纸。若同一版面不同位置的缺陷差异明显,还需检查模切压力与底模状态,不能只追查材料。
纸张调湿应由工厂依据材料要求和现场条件控制,不宜采用临时喷水等方式处理成品,以免引入翘曲、粘连或表面处理异常。
压痕的作用是让纸板在预定位置形成适合折叠的变形区域。压痕线、底模槽宽与槽深、纸板厚度以及设备压力需要配合,参数应通过实际材料试压确认。
压痕不足时,折叠可能偏离预定位置,折边回弹也可能较大;压痕过重时,则可能压伤纸面或损坏纤维。槽宽不合适、上下位置偏移、局部压力不均,都可能让折弯应力集中。
工厂端可按以下顺序检查:
• 核对刀模与成品尺寸,检查压痕线、底模的安装、磨损和对位情况。
• 结合处理后的实际纸板厚度试压,分别查看主要长折线、端盖折线及交汇处。
• 从同张纸不同位置取样,确认是否存在局部压力差异。
• 在模切后及糊盒预折后分别观察,排查导轨、预折动作和成型路径是否造成二次损伤。
采购不必替工厂指定一套固定参数,但应要求记录最终确认的纸张、纸纹、压痕配置和成型条件。换纸、换膜或更改盒型后,需要重新验证,不能机械沿用旧设置。
上光、覆膜和局部UV各有作用,任何一种都不能单独保证折边不爆线。
普通上光方案应关注涂层与纸面、墨层的附着,以及干燥后的折叠表现。折边出现裂纹时,要结合上光前后的样品判断,避免把所有露白都归为纸裂。
覆膜能提供表面保护,但不能修复已受损的纸纤维。膜材、胶黏剂、墨层状态、贴合条件和熟化程度不匹配时,折边可能出现发白或脱层。验收既要看膜是否完整,也要看膜下纸层是否已经开裂。
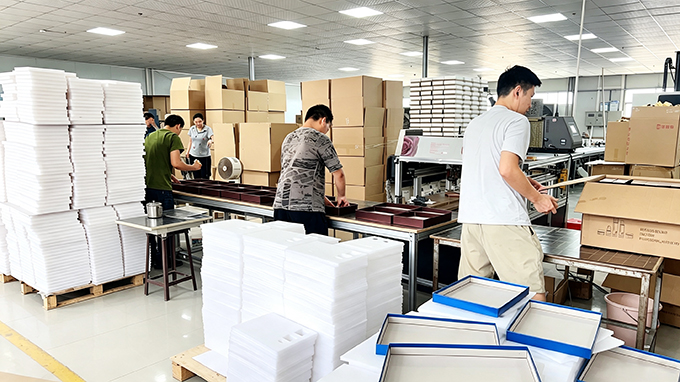
局部UV、烫印等工艺跨越折线时,应单独做成型验证。设计允许的情况下,可以评估将较硬或较厚的装饰层避开主要折线;避让距离应结合套准能力和实样确定,不宜直接套用统一数值。
对于深色满版牙膏盒,建议将折边作为外观重点;对于银卡或多层复合材料,增加层间结合状态检查;对于需要自动装盒的产品,应以实际上机展开、插入及封口后的表现作为判断依据。
白样适合确认结构尺寸和初步折叠表现,不能代替完整印刷、表面处理后的成品样。数码样或手工样如果与大货工艺不同,也需要注明差异,避免将展示效果当成量产依据。
建议把验证分为三个节点:
第一,结构样确认。装入实际牙膏或尺寸、重量相符的替代物,检查内尺寸、插舌配合及盒身受力,避免装配过紧增加折边负担。
第二,完整工艺样确认。使用拟量产材料与工艺,完成模切、预折及糊盒后检查。排查问题时,每轮尽量只改变一项条件,保留修改前后的对照样。
第三,量产与收货复核。从不同生产时段、不同模切位置取样,按约定方式成型;有运输或异地装盒要求的,再做相应复核。
双方应事先写清观察光线、观察距离、折叠方向与角度、开合次数、检查时点、抽样方案和判定规则。一次正常成型与反复反向折叠是不同条件,不能混用结果。
验收样可分别标记“外观露白”“涂层裂纹”“纸纤维断裂”“膜层脱离”,并注明位置。允许程度和拒收条件应通过双方签认样板及文字要求确定,不能仅写“无明显爆线”。
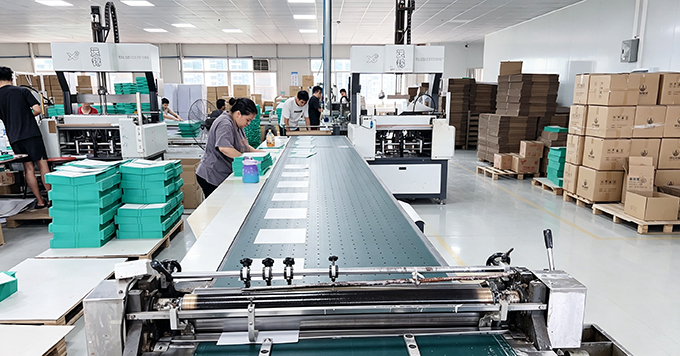
向工厂询价时,可直接提供:牙膏实物或尺寸图、盒型刀线、设计文件、各款数量、装盒方式、表面工艺、交货地点,以及现有爆线实物和照片。请工厂分别说明保留原材料调整工艺、调整纸纹排版、替换纸张或表面处理的方案与费用变化。
报价需要核对纸张规格、材料替换规则、打样范围、刀模费用、表面处理、检验要求、包装运输和税费。调整纸纹可能改变拼版利用率,增加表面工艺也会改变加工成本,应比较完整方案,而非只看单个彩盒的报价。
交期则应拆分为文件确认、材料到位、打样签认、印刷及后加工、检验与运输节点。需要干燥或熟化的工序,应按材料和工艺条件安排,不能用压缩等待时间替代验证。
到厂考察时,重点查看同类折叠盒的工序留样、纸张批次标识、压痕检查记录,以及问题样如何追溯处理。向广州吉彩四方印务有限公司咨询时,也可携带现用样盒与缺陷样,围绕纸张、压痕和表面处理提出对照打样需求,再依据确认样和书面条件决定量产方案。
本文适用于2026年10月牙膏折叠彩盒采购与工艺沟通。具体参数、费用、排期及验收要求,应以对应订单的材料资料、试产记录和双方签认文件为准。

纸盒礼品盒定制包装成本 礼盒包装纸盒降低成本技巧[吉彩四方]
定制纸盒礼品盒厂家如何提高定制礼盒的质量?
包装盒礼品盒设计印刷 广州印刷礼品盒包装厂家[吉彩四方]
纸品礼品盒印刷厂家 礼品包装盒纸盒定制[吉彩四方]
产品包装盒订做 产品包装盒订做所具备的意想不到的功能 [吉彩四方]
钢化膜包装盒 怎样的钢化膜包装盒设计才能更吸引人[吉彩四方]
可折叠包装礼品盒订做 纸盒包装礼品盒定制[吉彩四方]
定制包装礼品盒厂家 包装盒定制源头工厂[吉彩四方]
青岛市附近的茶叶包装盒加工厂,哪家做的包装更好?[吉彩四方]
印刷盒礼品盒包装生产厂家 包装礼盒纸盒定制印刷技术[吉彩四方]
降低包装成本的方法 引入以下技巧以降低包装成本[吉彩四方]
月饼包装盒子 怎样的月饼包装盒子能更受市场欢迎 [吉彩四方]包装厂家
专业生产化妆品包装盒,用质量成就客户品牌的力量[吉彩四方]
2026年9月护肤品包装盒定制全流程:从需求确认到交付验收
礼品盒印刷包装在生产的过程中要注意什么?
山东聊城礼品盒制作,快速交货才是王道[吉彩四方]快速生产
您需要了解的有关礼品包装盒印刷的知识[吉彩四方]
质量好的化妆品礼品包装盒印刷批发厂家,就是[吉彩四方]
化妆品包装盒定制如何实现"降本不降质"?五大核心痛点解析与解决方案
化妆品外包装硬盒类型 如何选择化妆品外包装硬盒[吉彩四方]
热门资讯
化妆品的包装盒有哪些尺寸,包装尺寸需要怎么设定呢[吉彩四方]
化妆品包装盒会用到哪些材质?[吉彩四方]为您一一罗列出来
化妆品包装盒好看的,[吉彩四方]为客户做出各种好看包装案例
化妆品包装盒都用什么内托,[吉彩四方]常见的有三种材质
化妆品包装盒一般尺寸是多少,实际测算的尺寸更精准[吉彩四方]
手机包装盒 手机包装盒的制作过程[吉彩四方]详解包装的制作流程
化妆品包装盒一般用什么纸,说说常用的材质都有哪些[吉彩四方]
纸盒包装持续被各商家看好,源于国家对环保的重视与监管[吉彩四方]新闻
化妆品套盒包装盒类型,常见的包装盒型有哪些呢?[吉彩四方]
铁观音礼品盒茶礼盒包装 茶叶包装盒礼盒定制厂家[吉彩四方]
电话:13809249113
邮箱:371848752@qq.com
地址:广州市白云区南岭南业八横路4号2栋厂房


扫一扫
免费获取方案
24小时免费热线


